Imprimer du métal puis le fraiser sans jamais démonter la pièce : c’est la promesse de la NX70 DUO version AM, présentée par le constructeur japonais Horkos et le spécialiste espagnol de la fabrication additive Meltio. La machine a été montrée au salon JIMTOF de Tokyo, du 26 au 31 octobre 2026, et un premier exemplaire est déjà vendu à un industriel.
Plan de l'article
Une base de centre d’usinage, une tête de dépôt en plus #
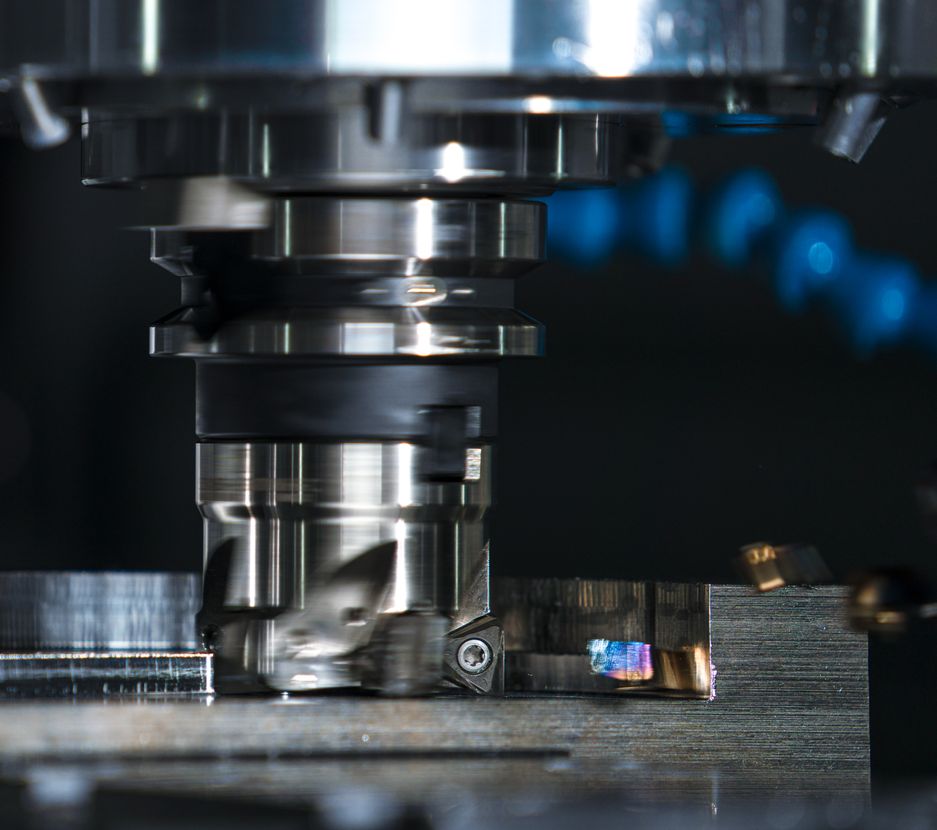
La machine repose sur le centre d’usinage Horkos NX70 1510B, un modèle à deux têtes d’usinage conçu sans banc de machine classique. Horkos appelle cette architecture « Non Bed Structure » : l’objectif est de réduire l’encombrement au sol, un argument qui parle à tous les ateliers où chaque mètre carré compte.
Sur cette base, Meltio greffe son procédé de dépôt d’énergie dirigée à fil, le Wire-DED. Le principe est simple à décrire : un fil métallique de soudage est amené dans la zone de travail et fondu localement par un laser. La matière est déposée là où elle est utile, couche après couche, puis la même machine reprend la pièce en usinage pour obtenir les cotes et l’état de surface voulus.
Selon l’annonce relayée par Metal AM, les phases additives et soustractives peuvent alterner autant de fois que nécessaire au sein du même montage. C’est le cœur de l’intérêt : on ne transfère pas la pièce d’une imprimante 3D vers un centre d’usinage, avec ce que cela suppose de reprises de prise de pièce et de risques de décalage.
Pourquoi l’alternance change la donne sur certaines pièces #
L’exemple mis en avant par les deux partenaires est celui des roues fermées, comme certaines roues de pompes ou de compresseurs. Leurs contours internes sont difficiles à atteindre avec un outil de fraisage une fois la pièce terminée. En alternant dépôt et usinage, on peut finir une zone intérieure avant de la refermer par la couche suivante.
Les applications citées vont de la production de pièces complexes au prototypage, en passant par la réparation et la remise à neuf de composants usés. Les secteurs visés sont l’aéronautique, la défense, l’énergie et l’industrie lourde. Pour la réparation, l’approche est logique : on recharge en métal une zone abîmée, puis on la réusine au profil d’origine, sur la même machine.
La lubrification, l’autre point mis en avant
Horkos associe à la machine son système iMQL, une lubrification en quantité minimale soluble dans l’eau. Le constructeur le présente comme un moyen d’obtenir un environnement d’usinage plus propre. Kunihiro Ikeda, responsable de la recherche et développement chez Horkos, cité par 3Druck, explique que la machine répond à trois difficultés de la fabrication actuelle : le manque de main-d’œuvre qualifiée, les surfaces de production limitées et l’impact environnemental.
Ce que cela dit du marché des machines hybrides #
Les machines hybrides, qui combinent fabrication additive et usinage, ne sont pas nouvelles. Ce qui évolue, c’est leur positionnement. Pendant longtemps, elles ont été vues comme des équipements de laboratoire ou de centre technique. L’arrivée d’un constructeur de centres d’usinage comme Horkos montre une autre logique : partir d’une machine-outil de production éprouvée et lui ajouter une fonction de dépôt, plutôt que l’inverse.
Meltio multiplie d’ailleurs ce type d’intégration. Metal AM rappelle qu’aux États-Unis, le distributeur Phillips Federal a vendu douze machines hybrides Haas TM-1P équipées de la technologie de dépôt de Meltio à une école de la marine américaine, à Danville en Virginie. Elles servent à former les marins à la réparation et à la production de pièces au plus près des besoins.
Le fil de soudage comme matière première est un autre point notable. Par rapport à la poudre métallique utilisée dans la fusion laser sur lit de poudre, le fil est plus simple à stocker et à manipuler dans un atelier qui n’est pas spécialisé en fabrication additive. C’est l’un des arguments qui rendent le procédé plus facile à faire entrer dans un environnement d’usinage classique.
Un gain réel, mais qui dépend de la pièce #
Faire plusieurs opérations dans un seul serrage réduit les temps de manutention et de préparation. Mais 3Druck le souligne avec prudence : l’ampleur des économies de temps et de coûts dépend de la pièce, du matériau et des opérations de finition nécessaires. Une pièce prismatique simple, usinée dans un brut, n’a aucune raison de passer par une tête de dépôt.
À lire Choisir entre un centre d’usinage neuf ou d’occasion : ce qu’il faut vraiment considérer
Pour un atelier, la question à se poser est donc moins « faut-il une machine hybride ? » que « quelles pièces du carnet de commandes en profiteraient vraiment ? ». Les candidats naturels sont les pièces à géométrie intérieure complexe, celles qui partent aujourd’hui avec un énorme volume de copeaux, et les composants coûteux qu’on préférerait réparer plutôt que remplacer.
Ce qu’il faudra suivre
La machine a été montrée à Tokyo en démonstration à sec, accompagnée de vidéos du procédé d’impression. L’intégration technique au Japon est confiée à MadeHere, partenaire de Meltio dans le pays. Les retours du premier client, notamment sur la productivité réelle et la qualité métallurgique des zones déposées, diront si ce type de machine peut sortir de la niche des pièces exceptionnelles pour entrer dans la production courante.
Pour les industriels français de la mécanique, l’annonce est surtout un signal : la frontière entre machine-outil et imprimante 3D métal continue de s’effacer, et ce sont désormais les constructeurs de centres d’usinage eux-mêmes qui portent ce mouvement.